г. Москва. Варшавское шоссе д. 46 А стр. 2 с 10:00 до 19:00 ежедневно
Мы используем файлы cookies для улучшения работы сайта РВД-Техцентр и большего удобства его использования. Продолжая пользоваться сайтом, вы подтверждаете, что были проинформированы об использовании файлов cookies и согласны с нашими правилами обработки персональных данных.
Принять
Заказать звонок
Мы свяжемся с вами в течение десяти минут
Изготовление шлангов высокого давления: технология и этапы производства
Содержание
Изготовление шлангов высокого давления — технологический процесс сборки гибких трубопроводов, предназначенных для передачи жидкости под высоким давлением. Такие изделия называют рукавами высокого давления (РВД). Их применяют в гидравлике спецтехники, промышленном оборудовании, автомобильных системах и мойках высокого давления.
Надёжность готового шланга зависит от правильного выбора рукава, совместимости фитингов и точности обжима. Даже качественные комплектующие не обеспечат безопасную работу, если при сборке нарушена технология или неправильно рассчитаны рабочие параметры.
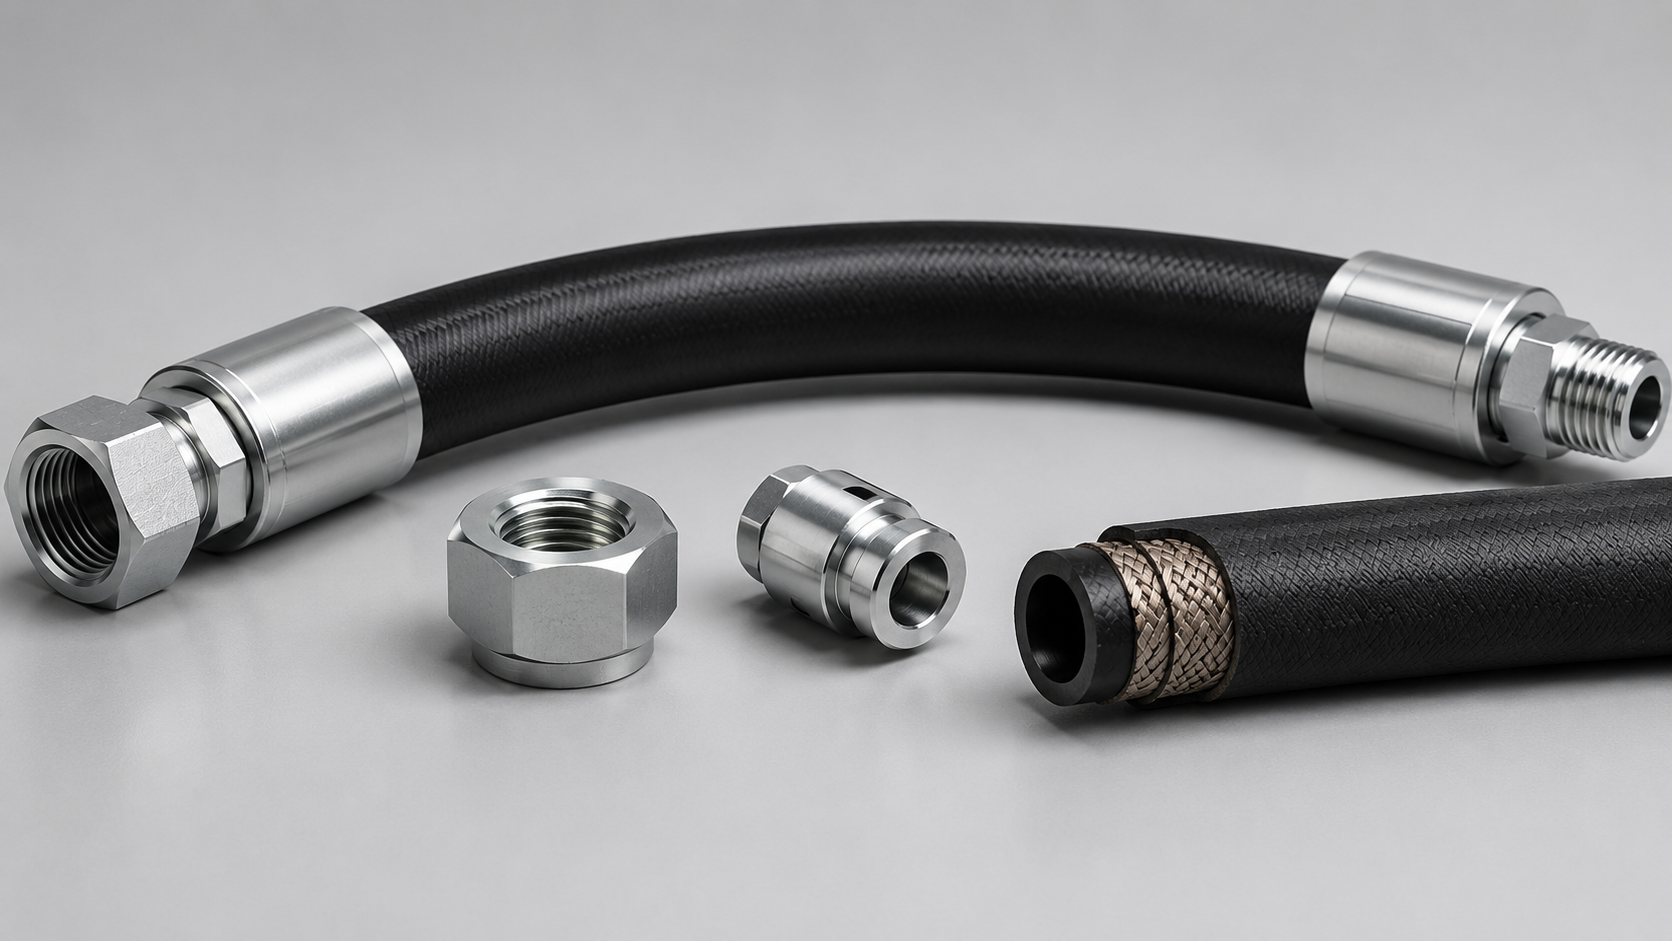
Гидравлический РВД представляет собой многослойный армированный рукав с установленными на концах соединительными фитингами. В отличие от обычных резиновых шлангов, он рассчитан на работу при значительном внутреннем давлении.
Конструкция включает три основных слоя:
Внутренняя трубка — обеспечивает контакт с гидравлическим маслом или другой совместимой жидкостью.
Армирующий слой — металлическая оплётка или спиральная навивка, воспринимающая нагрузки от давления.
Наружная оболочка — защищает рукав от истирания, загрязнений и механических воздействий.
При изготовлении готового РВД используют заводской армированный рукав, который отрезают до требуемой длины и оснащают фитингами. Производство самого многослойного шланга и сборка РВД с соединительной арматурой — разные технологические процессы.
Виды рукавов и стандарты
Для изготовления гидравлических шлангов применяют рукава с различной конструкцией армирования. Выбор зависит от рабочего давления, гибкости, температурного режима и условий эксплуатации.
EN 853 1SN и 2SN — рукава с одной или двумя металлическими оплётками для гидравлических систем.
EN 857 1SC и 2SC — компактные армированные рукава для оборудования с ограниченным монтажным пространством.
EN 856 4SP и 4SH — многоспиральные рукава, рассчитанные на высокие нагрузки.
При подборе необходимо учитывать паспортное давление конкретной модели. Допустимая рабочая нагрузка зависит не только от числа армирующих слоёв, но и от диаметра, конструкции и характеристик производителя.
Подбор шланга и фитингов
Перед сборкой РВД определяют технические параметры гидравлической магистрали. Ошибка на этом этапе может привести к разрыву рукава, утечке жидкости или повреждению оборудования.
Основные характеристики для подбора:
Диаметр DN. Определяет внутреннее проходное сечение и влияет на скорость потока жидкости.
Рабочее давление. Должно соответствовать максимальной нагрузке гидросистемы.
Длина. Рассчитывается с учётом движения механизмов и монтажного положения соединений.
Температура. Учитывается допустимый диапазон для рукава и фитингов.
Рабочая среда. Материал внутреннего слоя должен быть совместим с транспортируемой жидкостью.
Тип соединения. Определяется конструкцией оборудования и стандартом присоединительной арматуры.
В гидравлике распространены фитинги BSP, JIC, ORFS, DKOL/DKOS и фланцевые соединения. Они различаются геометрией резьбы и уплотнительных поверхностей, поэтому не всегда взаимозаменяемы.
Этапы изготовления РВД
Технология изготовления готовой сборки РВД включает подготовку рукава, установку соединительной арматуры и опрессовку на специализированном оборудовании.
1. Резка рукава
Рукав отрезают до необходимой длины на специальном станке. Торец должен быть ровным, без повреждений армирующего слоя. После резки удаляют металлическую стружку и частицы резины, которые могут загрязнить гидросистему.
2. Установка фитингов
На подготовленный конец шланга устанавливают штуцер и обжимную муфту согласно технологии изготовителя комплектующих. Для отдельных конструкций требуется предварительная зачистка наружной или внутренней оболочки.
При установке угловых фитингов дополнительно контролируют их взаимную ориентацию, чтобы после монтажа рукав не подвергался скручиванию.
3. Обжим на гидравлическом прессе
Сборку размещают в обжимном станке — кримпере. Матрицы сжимают металлическую муфту до заданного диаметра, обеспечивая фиксацию фитинга на армированном рукаве.
Параметры обжима определяются по таблицам производителя. Недостаточное сжатие может привести к срыву фитинга, а чрезмерное — к повреждению внутренней трубки или армирования.
4. Очистка готового изделия
После обжима проверяют внутреннюю полость рукава и удаляют производственные загрязнения предусмотренным технологией способом. Чистота особенно важна для гидросистем с чувствительными распределителями, насосами и сервоклапанами.
Контроль качества и испытания
После изготовления шланг высокого давления проверяют на соответствие техническим требованиям. Контроль включает измерение диаметра обжатой муфты, осмотр фитингов и проверку состояния наружной оболочки.
Основные критерии качества:
Соответствие размеров заданным параметрам.
Правильная посадка фитингов.
Отсутствие трещин, перекосов и повреждений.
Чистота внутреннего канала.
Герметичность соединений.
Если это предусмотрено техническими требованиями, готовый РВД испытывают на специализированном стенде. Испытательное давление и продолжительность проверки выбирают по соответствующему стандарту и документации производителя.
Важно: запрещено искать утечки гидравлической жидкости руками. Струя под высоким давлением способна проникнуть под кожу и вызвать тяжёлую травму.
Ошибки при изготовлении РВД
Даже качественные материалы не гарантируют надёжность, если нарушены правила подбора и сборки. Наиболее распространённые ошибки:
Использование рукава, не рассчитанного на рабочее давление системы.
Установка несовместимых фитингов и обжимных муфт.
Неправильный диаметр обжима.
Недостаточная глубина установки штуцера.
Ошибки при выборе длины и угла расположения фитингов.
Отсутствие очистки внутреннего канала после резки.
Отдельное внимание уделяют радиусу изгиба. Если при монтаже шланг чрезмерно перегибается или перекручивается, срок службы армирования сокращается, а нагрузка на соединительные элементы увеличивается.
Изготовление шлангов высокого давления по образцу
При замене повреждённого РВД можно использовать старый рукав в качестве образца. По нему определяют длину, конфигурацию фитингов и особенности присоединения. Рабочее давление и совместимость материалов дополнительно проверяют по маркировке и документации оборудования.
Чтобы подобрать новый РВД, желательно предоставить старый шланг, фотографии соединений, данные о рабочем давлении и модели оборудования. Это позволяет точнее определить необходимые комплектующие и избежать ошибок при заказе.
Итоги
Изготовление РВД включает подбор армированного рукава, подготовку концов, установку фитингов, обжим и контроль качества. Надёжность изделия зависит от соответствия всех компонентов рабочим параметрам гидросистемы.
При выборе необходимо учитывать внутренний диаметр, давление, температуру, стандарт соединения и условия монтажа. Соблюдение технологии изготовления помогает обеспечить герметичную работу гидравлической магистрали и снизить риск внеплановых простоев оборудования.