г. Москва. Варшавское шоссе д. 46 А стр. 2 с 10:00 до 19:00 ежедневно
Мы используем файлы cookies для улучшения работы сайта РВД-Техцентр и большего удобства его использования. Продолжая пользоваться сайтом, вы подтверждаете, что были проинформированы об использовании файлов cookies и согласны с нашими правилами обработки персональных данных.
Принять
Заказать звонок
Мы свяжемся с вами в течение десяти минут
Изготовление фитингов: как создаются соединения для РВД
Содержание
Изготовление фитингов — важный этап производства соединительных элементов для гидравлических систем, трубопроводов и рукавов высокого давления (РВД). От точности обработки, прочности металла и геометрии уплотнительных поверхностей зависит герметичность соединения и безопасность оборудования.
Фитинги производят серийно или по индивидуальным чертежам, когда стандартные детали не подходят по размерам, резьбе или конструкции. Рассмотрим, какие виды фитингов применяют в гидравлике, как организовано их производство и что необходимо учитывать при подборе комплектующих.
Фитинг представляет собой соединительную деталь для подключения труб, гидравлических рукавов и оборудования. Его конструкция определяется назначением соединения, рабочим давлением, диаметром магистрали и стандартом присоединительной части.
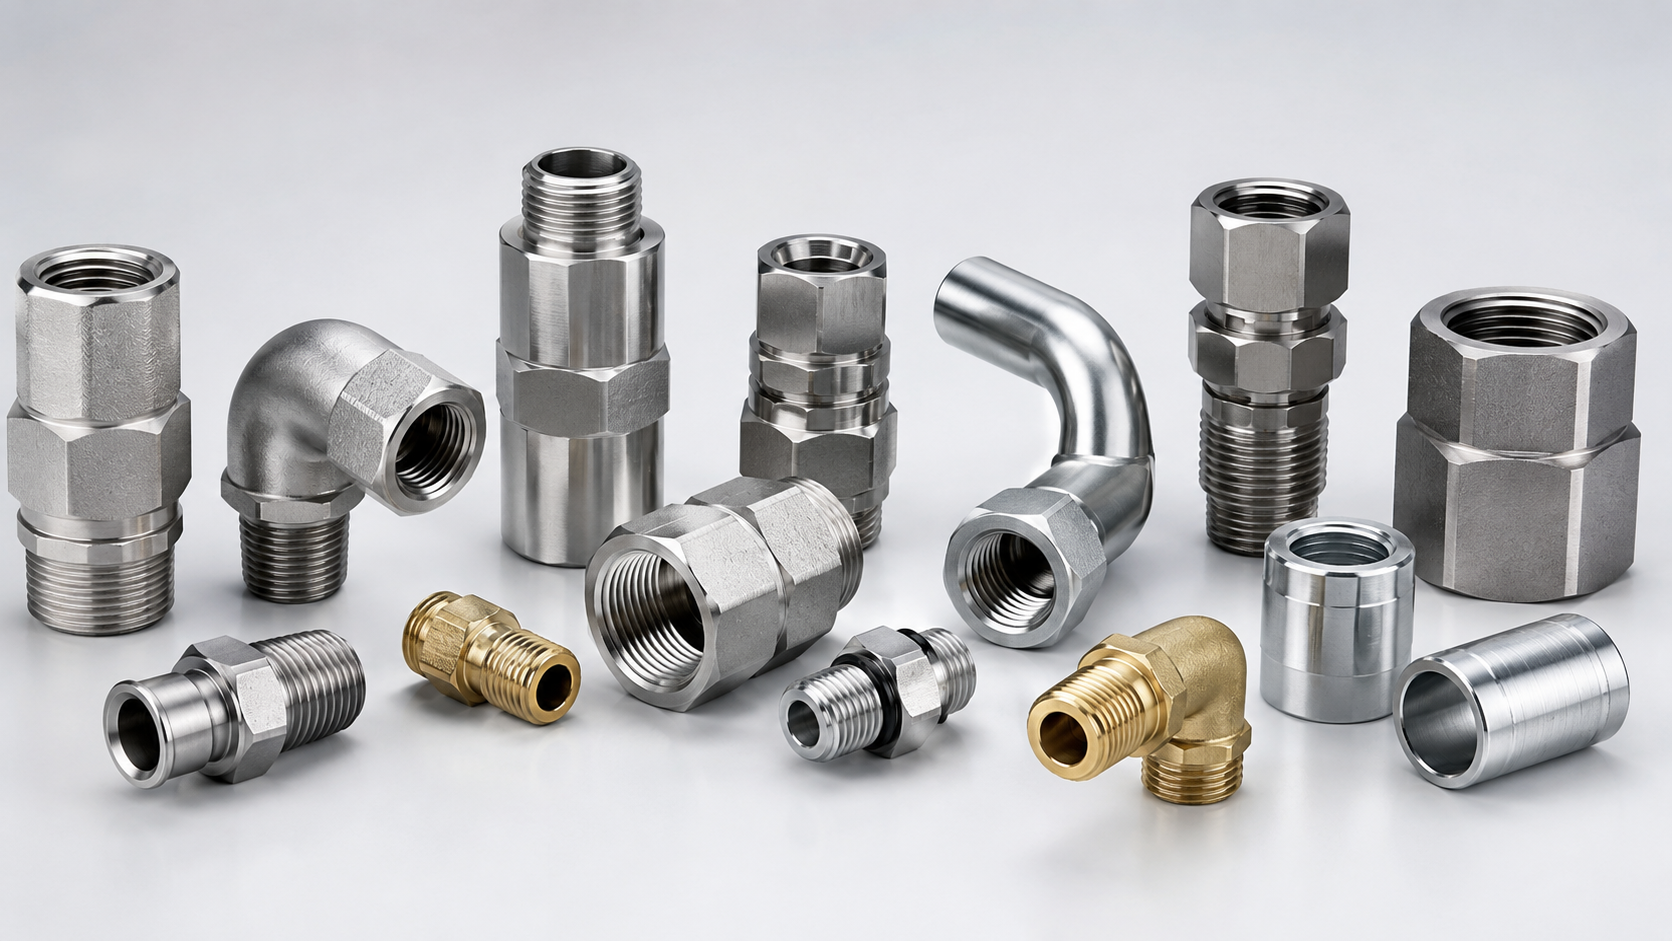
При изготовлении фитингов для гидравлики используют несколько основных конструкций:
Прямые фитинги — соединяют элементы магистрали без изменения направления.
Угловые фитинги — обеспечивают подключение под заданным углом, часто 45° или 90°.
Переходные фитинги — соединяют элементы разных диаметров или стандартов резьбы.
Штуцеры — служат для присоединения рукавов и трубопроводов.
Фланцевые соединители — используются для крепления гидравлических магистралей к оборудованию.
Для РВД применяют резьбовые соединения BSP, JIC, DKOL/DKOS, ORFS, NPT и другие стандарты. Они отличаются профилем резьбы, геометрией посадочных поверхностей и принципом герметизации. Совпадение диаметра резьбы ещё не означает совместимость фитингов.
Материалы для изготовления
Выбор материала зависит от давления, температуры, рабочей среды и условий эксплуатации. В промышленности для производства фитингов чаще используют углеродистую и нержавеющую сталь, реже — латунь и другие сплавы.
Углеродистая сталь. Применяется в большинстве промышленных гидравлических соединений. Для защиты от коррозии могут использоваться специальные покрытия.
Нержавеющая сталь. Подходит для оборудования, работающего во влажной или химически активной среде, при условии совместимости конкретной марки стали с рабочей жидкостью.
Латунь. Используется в отдельных трубопроводных и пневматических соединениях. Применимость к высокому давлению определяется характеристиками конкретного изделия.
При изготовлении фитингов важно учитывать не только марку металла, но и толщину стенок, проходное сечение, механические нагрузки и требуемую коррозионную стойкость.
Технология производства фитингов
Изготовление металлических фитингов обычно выполняют методом механической обработки заготовок. Для серийных и нестандартных деталей применяют токарные, фрезерные станки и оборудование с числовым программным управлением (ЧПУ).
Основные этапы производства
Подготовка документации. Определяют размеры, допуски, тип резьбы, материал и условия эксплуатации.
Подбор заготовки. Выбирают металлический пруток, поковку или другую заготовку с учётом конструкции детали.
Токарная обработка. Формируют наружные и внутренние поверхности, отверстия, проточки и посадочные элементы.
Нарезание резьбы. Создают резьбовую часть с требуемым профилем, диаметром и шагом.
Дополнительная обработка. При необходимости выполняют фрезерование, снятие заусенцев, обработку уплотнительных поверхностей и защитное покрытие.
Контроль размеров. Проверяют соответствие готового изделия технической документации.
Особенно важна точность обработки уплотнительного конуса, торцевой поверхности или посадочного места под кольцо. Даже при правильно выполненной резьбе дефект этих элементов способен вызвать утечку рабочей жидкости.
Изготовление по чертежам и образцам
Производство фитингов на заказ востребовано при ремонте импортного оборудования, восстановлении нестандартных гидравлических магистралей и замене деталей, снятых с производства.
Для изготовления по индивидуальным размерам необходим технический чертёж с указанием наружного и внутреннего диаметров, длины, резьбы, допусков и геометрии уплотнения. Дополнительно указывают материал, рабочее давление и требования к поверхности.
Если чертёж отсутствует, исходные параметры иногда определяют по исправному образцу. Однако копирования внешней формы недостаточно: необходимо установить стандарт соединения, проходное сечение и требования к прочности.
Изготовление нестандартного фитинга оправдано, когда подходящего серийного аналога нет. Если стандартный переходник обеспечивает необходимую совместимость и выдерживает условия работы, его применение может оказаться более рациональным решением.
Контроль качества готовых изделий
Контроль качества фитингов включает проверку геометрии, резьбы, материала и состояния поверхности. Для ответственных деталей используют измерительный инструмент, резьбовые калибры и дополнительные методы контроля согласно техническому заданию.
При проверке обращают внимание на следующие параметры:
Соответствие размеров и допусков чертежу.
Точность профиля резьбы и уплотнительного конуса.
Отсутствие трещин, заусенцев и повреждений.
Качество защитного покрытия, если оно предусмотрено.
Совместимость фитинга с ответной частью соединения.
При необходимости соединение в сборе испытывают под давлением по установленной методике. Проверка размеров отдельного фитинга не заменяет испытаний готового рукава высокого давления.
От чего зависит стоимость изготовления
Цена изготовления фитингов на заказ рассчитывается индивидуально. Основные факторы — сложность геометрии, материал, точность обработки и объём партии.
Стоимость нестандартного изделия обычно выше серийного аналога из-за подготовки технологии, настройки оборудования и дополнительных измерений. При выпуске партии постоянные подготовительные затраты распределяются между изделиями.
На срок выполнения заказа влияют наличие материала, сложность резьбы, необходимость специального инструмента и дополнительных испытаний. Поэтому стоимость и сроки корректно определять после изучения чертежа или технических параметров.
Подбор фитингов и изготовление РВД
При сборке рукавов высокого давления используются готовые фитинги, подобранные под конструкцию шланга, присоединительный стандарт и рабочую нагрузку. Фитинг устанавливают в рукав и фиксируют обжимной муфтой на специализированном оборудовании.
Важно различать изготовление самого металлического фитинга и его установку на РВД. Для надёжного результата рукав, штуцер и обжимная муфта должны составлять совместимую систему, а параметры обжима — соответствовать техническим требованиям производителя.
Если требуется заменить повреждённый рукав или подобрать соединение для спецтехники, ознакомьтесь с услугами РВД-Техцентра. Правильно подобранная арматура и качественный обжим помогают избежать утечек и внепланового простоя техники.
Итоги
Изготовление фитингов требует точной механической обработки, правильного выбора материала и соблюдения технических требований. Для гидравлики особенно важны стандарт резьбы, геометрия уплотнения и допустимое рабочее давление.
При подборе нестандартной детали необходимо учитывать условия эксплуатации и возможность применения серийного аналога. Если задача заключается в подключении или замене РВД, ключевое значение имеют совместимость фитинга с рукавом, правильная опрессовка и проверка готового соединения.